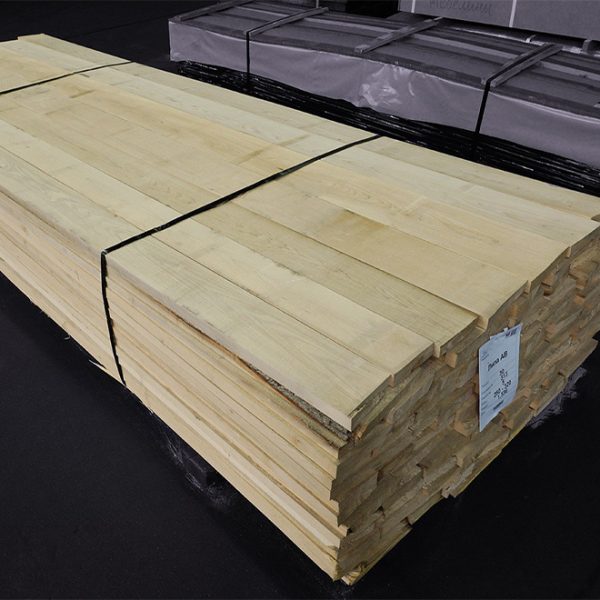
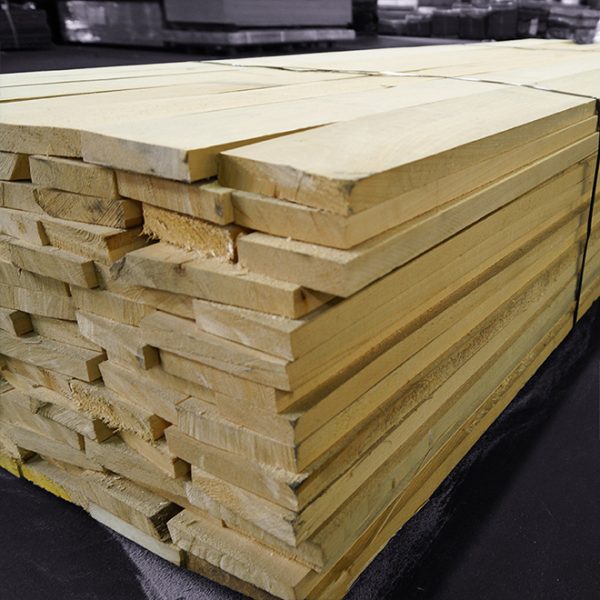
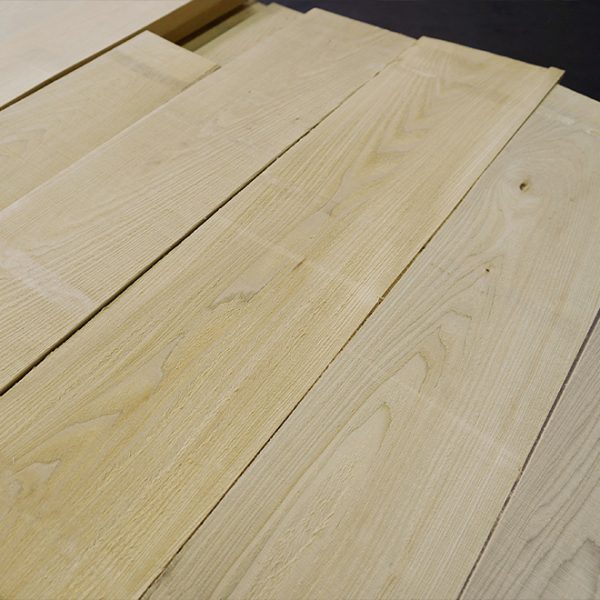
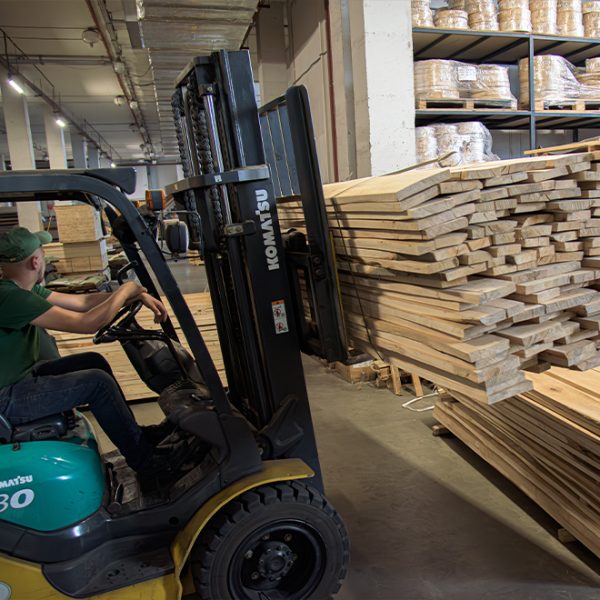
Oferujemy deski obrzynane w ilościach hurtowych: na paletach i w ładunkach kontenerowych.
Współpraca z WoodWay Expert to:
- Szeroki wybór wyrobów tartacznych z naszego programu magazynowego;
- Dobór materiału do projektów o różnym stopniu złożoności;
- Kontrolę jakości tarcicy przed wysyłką;
- Stabilne i niezawodne dostawy.
| Gatunek drewna | Lipa |
| Typ deski | Obrzynana |
| Grubość | 30 mm / 1.18″
Możliwa tolerancja grubości wynosi ±10% |
| Szerokość | od 20 cm / od 7.87″ |
| Długość | 2.2 – 4.5 m / 86.61″ – 177.2″ |
| Wilgotność | 8-10% |
| Klasa | 1, 2, 3 (Rustykalna) |
Tarcica lipowa: charakterystyka
Lipa (Tilia) to gatunek drewna miękkiego, który zyskał dużą popularność na rynku amerykańskim. Jej jasne i jednolite drewno lite jest cenione przez producentów mebli, profesjonalnych stolarzy oraz właścicieli warsztatów rzemieślniczych za unikalne połączenie lekkości, łatwości obróbki i atrakcyjności estetycznej. Lipa jest idealnym materiałem do tworzenia elementów rzeźbionych, zabawek i przedmiotów dekoracji wnętrz.

Specyfikacja tarcicy lipowej
- Średnia gęstość suchego drewna litego wynosi około 490–530 kg/m³. Lipa jest jednym z najlżejszych gatunków drewna liściastego. W skali Janki jej twardość wynosi około 410 lbf. Według klasyfikacji Brinella twardość lipy wynosi 1,5–1,6. Ten miękki gatunek nadaje się do rzeźbienia i prac wymagających precyzji.
- Lipa ma niską ciągliwość i łatwo się tnie, ale może pękać przy nieostrożnym obchodzeniu się z nią. Drewno ma dobre właściwości gięcia i można je giąć po naparzaniu.
Naturalna tekstura i kolor lipy
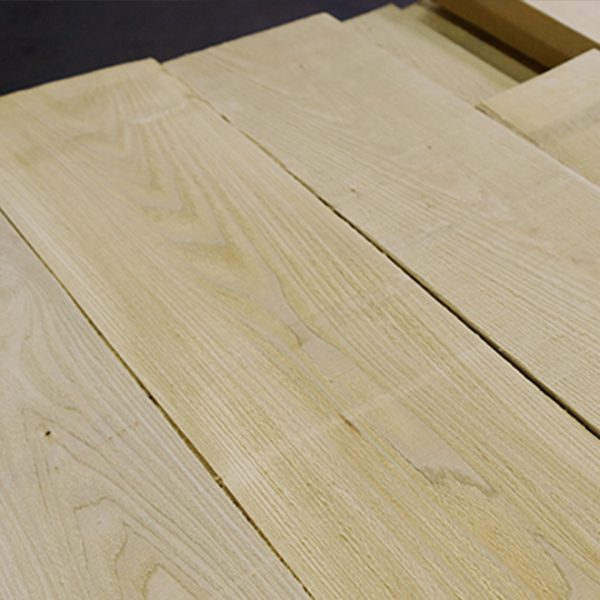
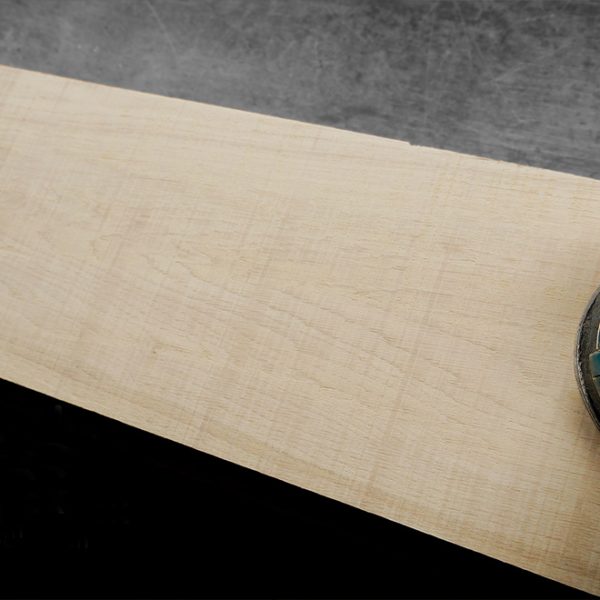
- Biel i twardziel mają podobne odcienie, od kremowobiałego do bladożółtego. Kolor jest jednolity, co stanowi istotną zaletę przy malowaniu lub bejcowaniu. Drewno niemal nie zmienia koloru z czasem.
- Lipa ma drobny i jednolity słój. Włókna są proste, niemal bez przeplotu. Na powierzchni mogą występować małe, ledwo widoczne sęki.
Obróbka drewna litego lipowego
- To miękkie i lekkie drewno łatwo się tnie, struga, klei, szlifuje i frezuje. Dzięki jednolitemu słojowi drewno lite łatwo się szlifuje, pozostawiając powierzchnię wolną od drzazg.
- Lipa doskonale przyjmuje bejce, farby, lakiery i oleje. Jej jasny kolor i jednolita struktura umożliwiają uzyskanie pożądanego odcienia.
Cechy desek obrzynanych lipowych klasy 1
Deski obrzynane klasy 1 są wykorzystywane w produkcji mebli, stolarce, wykonywaniu elementów wykończenia wnętrz oraz innych produktów, w których liczą się właściwości użytkowe i estetyczne.
Kluczowe cechy tarcicy obrzynanej klasy 1:
- Dopuszczalne są zdrowe sęki o średnicy do 1 cm (0,39″), w liczbie 2-3 sęków na metr bieżący (39,37″).
- Tekstura drewna jest jednolita, a włókna proste.
- Możliwe są niewielkie naturalne różnice odcienia.
Czym jest deska obrzynana lipowa?
Deska obrzynana to rodzaj tarcicy, z której z krawędzi bocznych usunięto korę i obłość. Do produkcji desek obrzynanych wybierane są kłody wysokiej jakości. Surowiec jest przecierany na deski z uwzględnieniem kierunku słojów oraz wymaganej grubości i długości. Następnie półfabrykaty przechodzą przez maszyny, w których usuwane są pozostałości kory i formowane są proste krawędzie. Wilgotność drewna jest doprowadzana do optymalnych 8-12% w suszarniach komorowych. Suche deski do stolarki są następnie sortowane według klas, z oceną koloru, struktury słojów, liczby i rodzaju sęków itd.
Jak przebiega suszenie komorowe desek?
W naszej ofercie magazynowej znajdują się deski obrzynane suszone komorowo. Suszenie komorowe drewna to zaawansowany technologicznie, kontrolowany proces. W przeciwieństwie do suszenia naturalnego metoda ta jest znacznie szybsza i gwarantuje stabilny, równomiernie wysuszony materiał o optymalnej dla stolarki wilgotności 8-12%.

Główne etapy suszenia drewna w specjalnych suszarniach komorowych:
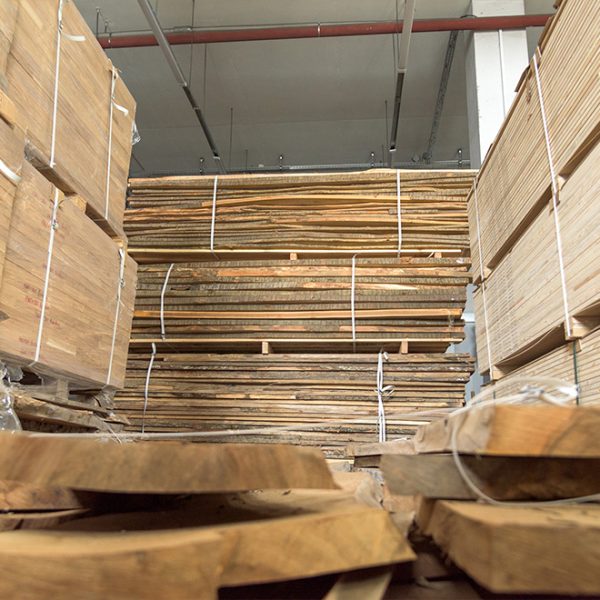
- Załadunek tarcicy. Deski są układane w specjalnych suszarniach komorowych. Między rzędami pozostawia się przerwy zapewniające swobodną cyrkulację powietrza.
- Przygotowanie (parowanie). Na wstępnym etapie drewno może być poddawane działaniu pary. Zabieg ten stosuje się głównie do drewna liściastego, takiego jak dąb czy buk. Obróbka parą otwiera pory i wyrównuje wilgotność, zmniejszając ryzyko pęknięć i naprężeń wewnętrznych.
- Suszenie właściwe. Suszarnie są wyposażone w system grzewczo-wentylacyjny. Temperatura i wilgotność wewnątrz komory są kontrolowane komputerowo i zmieniane zgodnie z ustalonym programem, w zależności od gatunku drewna, grubości deski i początkowego poziomu wilgotności.
- Monitorowanie. Wilgotnościomierze i czujniki na bieżąco monitorują stan drewna. Suszenie trwa aż materiał osiągnie optymalną wilgotność roboczą 8–12%.
- Kondycjonowanie końcowe i chłodzenie. Aby zredukować naprężenia wewnętrzne, wysuszona tarcica poddawana jest działaniu pary. Następnie deski są stopniowo schładzane do temperatury zbliżonej do otoczenia (ok. 35-45 °C), aby zapobiec kondensacji.
Deski obrzynane suszone komorowo doskonale nadają się do produkcji mebli, drzwi i innych elementów wyposażenia wnętrz. Drewno o takiej wilgotności jest stabilne, wytrzymałe i gotowe do dalszej obróbki.
Zalety desek obrzynanych lipowych
- Wszechstronność zastosowania. Materiał nadaje się zarówno do masowej produkcji mebli, jak i indywidualnych projektów rzemieślniczych.
- Stabilność. Dzięki suszeniu komorowemu uzyskane deski z drewna litego są równomiernie wysuszone i stabilne, gotowe do dalszej obróbki.
- Zmniejszenie ilości odpadów i korzyść ekonomiczna. Wysokiej jakości pierwotna obróbka tarcicy zmniejsza ilość odpadów i zwiększa stopień wykorzystania surowca. Oznacza to, że płacą Państwo wyłącznie za użytkową objętość materiału, co ma szczególne znaczenie w produkcji seryjnej.
- Optymalizacja procesów produkcyjnych. Drewno tarte z wstępnie obrobionymi bocznymi krawędziami skraca czas cięcia i optymalizuje procesy produkcyjne. Tarcica obrzynana łatwo się struga, frezuje, szlifuje, bejcuje, lakieruje i maluje.
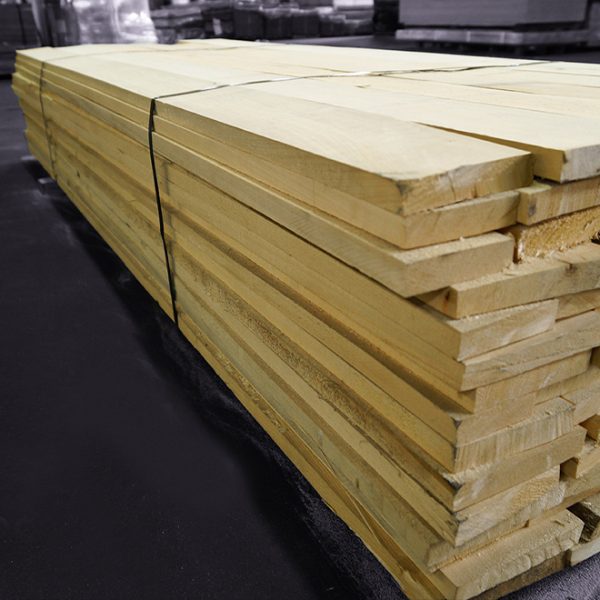
- Wygodna logistyka i magazynowanie. Dzięki regularnemu kształtowi deski łatwo się układa w stosy, co oszczędza miejsce magazynowe, upraszcza transport i obniża koszty logistyki.
Zastosowania desek obrzynanych lipowych
Deska obrzynana to jeden z najpopularniejszych wyrobów z tarcicy w przemyśle drzewnym. Poniżej przedstawiono obszary, w których ten naturalny materiał jest aktywnie wykorzystywany.

Produkcja mebli
Deski obrzynane są wykorzystywane do produkcji korpusów i frontów szaf, komód i szafek nocnych, a także stołów, krzeseł, łóżek, puf i ław. Drewniane meble można bejcować, aby logicznie dopasować je do projektów wnętrz w różnych stylach.
Konstrukcja i wykończenia
Ten wyrób z tarcicy jest wykorzystywany zarówno jako materiał konstrukcyjny, jak i wykończeniowy. Z desek wykonuje się podłogi, pokrycia podłogowe (parkiet, deski parkietowe i deski z piórem i wpustem), panele ścienne, ściany działowe oraz schody wewnętrzne.
Produkcja drzwi i okien
Dzięki stabilności i łatwości obróbki deski obrzynane są wykorzystywane do produkcji drzwi wewnętrznych, ram okiennych, opasek drzwiowych i parapetów.
Projekty rzemieślnicze i designerskie
Dla warsztatów tworzących unikatowe produkty deski obrzynane otwierają szerokie możliwości. Stolarze wykonują na zamówienie ekskluzywne meble, panele ścienne, przegrody wewnętrzne i parawany oraz różnorodne elementy dekoracji wnętrz.
FAQ: najczęściej zadawane pytania
Z jakich gatunków drewna dostępne są do zamówienia deski obrzynane?
Deski można zamówić z ponad 10 gatunków drewna. Drewno liściaste: dąb europejski, dąb czerwony, jesion, olcha, orzech włoski (europejski), akacja, buk, grab, wiąz, klon, czereśnia. Drewno iglaste: sosna, świerk.
Jakie jest minimalne zamówienie?
Minimalna ilość zamówienia desek wynosi 1 kontener.
Jakie są terminy dostawy?
Czas dostawy wyrobów z tarcicy zależy od wielkości dostawy i miejsca przeznaczenia. Szacowany czas wynosi 4-8 tygodni.
Jak deski są pakowane do transportu?
Deski obrzynane są hermetycznie zapakowane w folię, aby zapewnić bezpieczny transport morski.
Czym jest deska obrzynana i czym różni się od deski nieobrzynanej?
Deska obrzynana ma usuniętą korę i obłość z krawędzi bocznych. Deska nieobrzynana natomiast zachowuje naturalną krawędź.
Jaka wilgotność jest uważana za optymalną dla deski stolarskiej?
Do obróbki drewna, zwłaszcza do produkcji mebli, wilgotność desek powinna mieścić się w przedziale 8-12%.
Jakie rozmiary tarcicy obrzynanej są dostępne od ręki?
Posiadamy w magazynie tarcicę o następujących parametrach:
- grubość: 30 mm, 50 mm / 1,18″, 1,97″;
- szerokość: od 20 cm / od 7,87″;
- długość: 2,2-4,5 m / 86,61″-177,2″.
Jak prawidłowo przechowywać deski obrzynane?
Tarcicę należy przechowywać w suchym, wentylowanym pomieszczeniu o stabilnej temperaturze i wilgotności.
Czy tarcicę obrzynaną można stosować do prac zewnętrznych?
Tak, drewno liściaste jest wykorzystywane do prac zewnętrznych. Drewno musi być poddane działaniu środków antyseptycznych i specjalnych powłok ochronnych.
Jakie są klasy tarcicy obrzynanej?
Tarcica obrzynana jest klasyfikowana według trzech głównych klas:
- Klasa 1. Praktycznie bez sęków, o jednolitej teksturze i kolorze.
- Klasa 2. Dopuszcza sęki o średnicy do 5 mm, niewielkie pęknięcia powierzchniowe i różnice kolorystyczne.
- Klasa 3. Duża liczba sęków, pęknięcia powierzchniowe i przelotowe oraz nierównomierne zabarwienie.
Czym jest suszenie komorowe drewna i dlaczego jest ważne?
Suszenie komorowe to kontrolowany proces, w którym materiał jest suszony do optymalnej wilgotności (8-12%) w specjalnych komorach. Ta metoda suszenia zapewnia stabilność i trwałość deski.